Email:
hddt.thepphuongphuchau@gmail.com
 8:00 AM - 17:00 PM
Việc lựa chọn đúng công nghệ cắt Laser, Plasma hay Oxy-Gas ảnh hưởng trực tiếp đến độ chính xác, chất lượng mạch cắt và chi phí gia công. Mỗi phương pháp phù hợp với một nhóm vật liệu, độ dày và yêu cầu kỹ thuật khác nhau. Trong bài viết này, Phương Phú Châu sẽ so sánh 3 công nghệ theo 5 tiêu chí quan trọng: độ dày cắt, dung sai, chất lượng mạch cắt, tốc độ và chi phí, giúp bạn dễ dàng chọn phương án phù hợp với từng loại chi tiết.
Tóm tắt nhanh
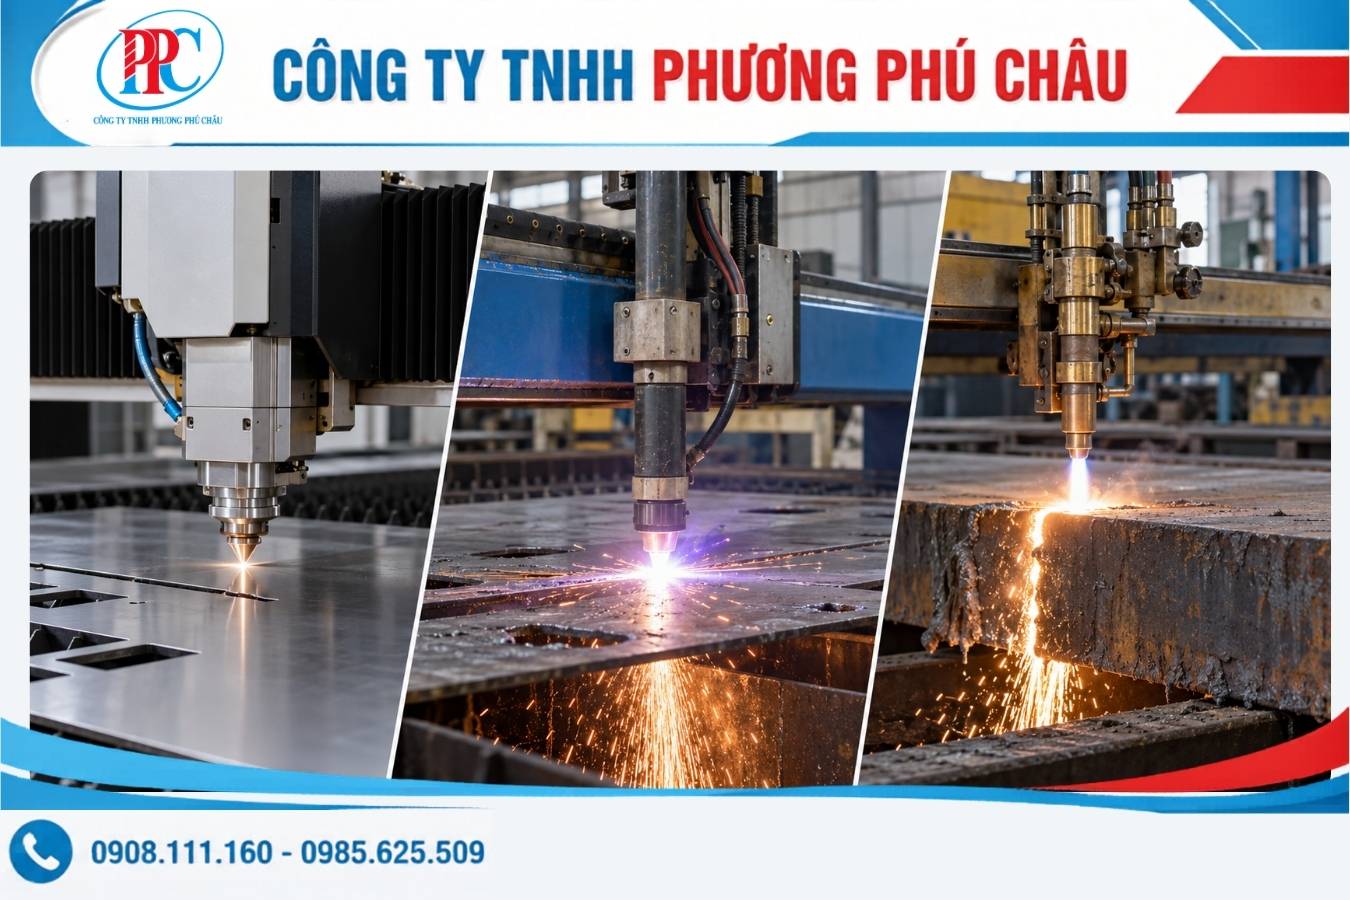
Công nghệ cắt Laser, Plasma và Oxy-Gas khác nhau ở nguyên lý: laser dùng chùm tia hội tụ làm nóng chảy kim loại, plasma dùng hồ quang khí ion hóa ở nhiệt độ rất cao, còn oxy-gas dựa trên phản ứng oxy hóa nên chỉ cắt được thép cacbon.
Quy tắc chọn nhanh: thép mỏng dưới 15 mm hoặc chi tiết cần dung sai chặt thì dùng laser; thép 15 - 40 mm cho kết cấu, bản mã số lượng lớn thì dùng plasma; thép trên 50 mm thì dùng oxy-gas. Dung sai tham khảo lần lượt khoảng ±0,1 mm, ±1,5 mm và ±3 mm.
Nguyên lý của ba công nghệ cắt thép tấm
Ba công nghệ tách kim loại theo ba cơ chế vật lý khác nhau, và chính cơ chế đó quyết định giới hạn của từng loại. Hiểu nguyên lý giúp bạn biết vì sao laser không cắt nổi tấm 100 mm, còn oxy-gas lại không cắt được inox.
Cắt laser fiber
Máy laser fiber tạo chùm tia từ nguồn sợi quang, rồi hội tụ qua thấu kính xuống một điểm rất nhỏ trên bề mặt tấm. Mật độ năng lượng tại điểm hội tụ đủ lớn để nung chảy hoặc làm bay hơi kim loại tức thì, sau đó dòng khí trợ cắt thổi phần kim loại nóng chảy ra khỏi rãnh. Vì vệt năng lượng cực nhỏ nên mạch cắt hẹp, cạnh gần như vuông góc và hầu như không có ba via.
Cắt plasma CNC
Cắt plasma dùng dòng điện ion hóa khí nén, nitơ hoặc oxy để tạo tia hồ quang có nhiệt độ lên tới hàng chục nghìn độ C. Tia này nung chảy kim loại còn dòng khí tốc độ cao thổi bay phần nóng chảy. Điều kiện bắt buộc là vật liệu phải dẫn điện, nên plasma cắt được thép cacbon, inox và nhôm. Bù lại, cột hồ quang có dạng hình nón nên mép cắt luôn hơi vát chứ không vuông góc tuyệt đối.
Cắt oxy-gas
Khác hai phương pháp trên, oxy-gas không nấu chảy thép mà đốt cháy thép. Ngọn lửa từ khí acetylen hoặc LPG nung điểm bắt đầu tới nhiệt độ bắt cháy, sau đó dòng oxy tinh khiết áp suất cao được phun vào để oxy hóa sắt và thổi xỉ ra ngoài. Vì dựa trên phản ứng cháy của sắt nên phương pháp này chỉ áp dụng cho thép cacbon, không cắt được inox hay nhôm. Đổi lại, nó xử lý được những tấm dày mà laser và plasma không với tới.
So sánh công nghệ cắt Laser, Plasma và Oxy-Gas
Điểm khác biệt lớn nhất giữa ba công nghệ nằm ở vùng độ dày tối ưu và mức dung sai, hai yếu tố này quyết định phần còn lại về tốc độ, thẩm mỹ và chi phí. Bảng dưới tổng hợp các thông số thường gặp trong xưởng:
| Tiêu chí | Cắt Laser fiber | Cắt Plasma CNC | Cắt Oxy-Gas |
|---|---|---|---|
| Vật liệu cắt được | Thép cacbon, inox, nhôm, đồng thau | Mọi kim loại dẫn điện | Chỉ thép cacbon |
| Độ dày tối ưu | Dưới 20 mm, đẹp nhất dưới 14 mm | 15 - 40 mm | Trên 50 mm, cắt được tới hàng trăm mm |
| Dung sai tham khảo | Khoảng ±0,1 mm | Khoảng ±1,5 mm | Khoảng ±3 mm |
| Độ vát mép cắt | Gần như vuông góc | Vát khoảng 3 - 5 độ | Vát nhiều, khe hở rộng |
| Bề mặt sau cắt | Láng mịn, gần như không ba via | Khá, có ít xỉ ở mép dưới, dễ mài | Nhám, bám xỉ, bắt buộc mài lại |
| Tốc độ | Rất nhanh dưới 5 mm, chậm dần khi dày lên | Nhanh nhất ở dải 10 - 30 mm | Chậm nhất, mất thời gian nung mồi |
| Chi phí gia công | Cao nhất | Trung bình | Thấp nhất |
Các con số trong bảng là mức thường gặp, thay đổi theo công suất máy và thông số cắt. Máy laser công suất lớn hiện nay đã cắt được thép cacbon dày hơn 20 mm, nhưng tốc độ giảm mạnh và chi phí khí trợ cắt tăng nên xét về hiệu quả kinh tế, dải dưới 20 mm vẫn là vùng laser chiếm ưu thế.
Chọn theo độ dày vật liệu
Độ dày là tiêu chí sàng lọc đầu tiên, vì nó loại bỏ ngay những phương án không khả thi trước khi bạn bàn tới giá. Dưới 14 mm, laser cho mạch cắt đẹp nhất và gần như không cần hậu kỳ. Từ 15 đến 40 mm là vùng plasma phát huy tốt nhất, cũng là dải độ dày phổ biến nhất trong kết cấu nhà xưởng, nên các đơn cắt thép tấm làm bản mã, gân tăng cứng thường chọn plasma để cân bằng chi phí. Trên 50 mm, oxy-gas gần như là lựa chọn duy nhất còn hợp lý về giá.
Chọn theo dung sai và chất lượng mạch cắt
Dung sai quyết định chi tiết có lắp được ngay hay phải doa, mài lại. Laser cho cạnh vuông góc và bề mặt sáng, chi tiết có thể đem sơn hoặc lắp ráp luôn. Plasma để lại độ vát khoảng 3 đến 5 độ cùng một lớp xỉ mỏng ở mép dưới, chấp nhận được với kết cấu xây dựng nhưng cần lưu ý ở các lỗ nhỏ. Oxy-gas cho mạch cắt rộng, vát nhiều và bề mặt nhám nên bắt buộc phải mài dũa sau cắt.
Hệ quả thực tế của độ vát: với tấm dày 20 mm cắt plasma, độ vát 4 độ khiến đường kính lỗ ở mặt dưới nhỏ hơn mặt trên khoảng 1,4 mm. Với lỗ bu lông M16, sai lệch này đủ để bu lông không xỏ lọt. Đó là lý do chi tiết nhiều lỗ lắp ghép thường phải cắt laser hoặc khoan lại sau khi cắt biên dạng bằng plasma.
Chọn theo tốc độ và chi phí
Tốc độ không cố định theo công nghệ mà đổi thứ hạng theo độ dày. Ở tấm mỏng dưới 5 mm, laser nhanh vượt trội. Ở dải 10 đến 12 mm, plasma thường nhanh hơn laser. Còn oxy-gas luôn chậm nhất vì phải nung mồi trước khi bắt đầu mỗi đường cắt. Về chi phí, laser đắt nhất do vốn đầu tư máy và mức tiêu thụ khí, điện lớn; plasma ở mức trung bình; oxy-gas rẻ nhất nhờ thiết bị đơn giản và vật tư tiêu hao rẻ.
Ba yếu tố kỹ thuật ít được nhắc tới nhưng ảnh hưởng lớn
Ngoài bốn tiêu chí quen thuộc, có ba yếu tố nữa thường chỉ lộ ra khi hàng đã cắt xong. Nắm trước ba yếu tố này giúp bạn tránh phải làm lại cả lô.
Vùng ảnh hưởng nhiệt và việc chấn sau khi cắt
Cả ba phương pháp đều là cắt nhiệt nên đều tạo ra một dải kim loại bị biến đổi tổ chức dọc mép cắt, gọi là vùng ảnh hưởng nhiệt. Laser cho vùng này hẹp nhất, plasma rộng hơn và oxy-gas rộng nhất do thời gian gia nhiệt lâu. Vùng ảnh hưởng nhiệt thường cứng và giòn hơn kim loại nền, nên nếu chi tiết còn phải gập thì đường chấn đi qua mép cắt rất dễ rạn.
Cách xử lý là báo trước cho xưởng biết chi tiết sẽ được chấn thép tấm sau khi cắt, để chọn phương pháp cắt ít sinh nhiệt hơn hoặc mài bỏ lớp mép trước khi chấn. Với thép cường độ cao và thép chịu mài mòn, yếu tố này còn quan trọng hơn vì nhiệt có thể làm mềm mép cắt và giảm tuổi thọ chi tiết.
Độ rộng mạch cắt và lượng phôi hao
Mỗi đường cắt đều "ăn" mất một dải vật liệu, và dải này chênh nhau rất nhiều giữa ba công nghệ: laser chỉ khoảng vài phần mười milimet, plasma khoảng vài milimet, oxy-gas còn rộng hơn. Với chi tiết đơn lẻ thì khác biệt không đáng kể, nhưng với đơn hàng hàng trăm chi tiết xếp sát nhau trên tấm, tổng lượng thép mất đi vì mạch cắt là con số thật trong dự toán.
Đây cũng là lý do khi sắp xếp chi tiết trên tấm, xưởng phải chừa khoảng cách giữa các chi tiết theo đúng công nghệ sẽ dùng. Sắp quá sát với plasma hoặc oxy-gas sẽ làm hai chi tiết cạnh nhau dính vào nhau hoặc thiếu kích thước.
Đường kính lỗ nhỏ nhất cắt được
Không phải lỗ nào vẽ được trên bản vẽ cũng cắt được bằng mọi công nghệ. Quy tắc thường dùng trong xưởng như sau:
| Công nghệ | Đường kính lỗ nhỏ nhất (theo độ dày tấm t) | Ghi chú |
|---|---|---|
| Laser | Khoảng 1 lần t | Với tấm mỏng có thể nhỏ hơn, lỗ tròn đều và vuông góc |
| Plasma | Khoảng 1,5 - 2 lần t | Lỗ nhỏ hơn sẽ bị méo và vát nặng, nên khoan lại |
| Oxy-Gas | Từ khoảng 2 lần t trở lên | Chủ yếu dùng cắt biên dạng, lỗ nên khoan riêng |
Ví dụ với tấm dày 20 mm, lỗ 18 mm cắt được bằng laser nhưng khó đạt bằng plasma. Nếu bản vẽ của bạn có nhiều lỗ nhỏ trên tấm dày, hãy trao đổi sớm để xưởng đề xuất phương án cắt biên dạng bằng plasma rồi khoan lỗ riêng, thường rẻ hơn cắt toàn bộ bằng laser.
Nên chọn công nghệ nào cho từng loại chi tiết?
Cách chọn hiệu quả nhất là xuất phát từ chi tiết cụ thể chứ không từ công nghệ. Bảng dưới đây gợi ý phương án cho các nhóm chi tiết thường gặp nhất:
| Loại chi tiết | Công nghệ nên chọn | Lý do |
|---|---|---|
| Bản mã chân cột, mặt bích có lỗ bu lông | Laser, hoặc plasma kết hợp khoan lỗ | Lỗ phải tròn đều và vuông góc để xỏ bu lông khi lắp dựng |
| Gân tăng cứng, sườn dầm, chi tiết biên dạng đơn giản | Plasma | Nằm đúng dải độ dày tối ưu, tốc độ nhanh, giá hợp lý |
| Vỏ tủ điện, máng, chi tiết mỏng sẽ chấn | Laser | Vùng ảnh hưởng nhiệt hẹp, mép sạch nên chấn an toàn hơn |
| Bệ máy, bản đế dày trên 60 mm | Oxy-Gas | Laser và plasma không xử lý được hoặc chi phí quá cao |
| Chi tiết inox, nhôm | Laser hoặc plasma | Oxy-Gas không cắt được vì không xảy ra phản ứng oxy hóa như với sắt |
| Hoa văn trang trí, chi tiết biên dạng phức tạp | Laser | Mạch cắt nhỏ, ôm sát đường cong, không cần mài lại |
| Phôi thô sẽ gia công cơ sau | Plasma hoặc Oxy-Gas | Chừa lượng dư rồi phay tinh, không cần trả tiền cho độ chính xác của laser |
Với đơn hàng lớn, phương án kết hợp thường tiết kiệm nhất. Chẳng hạn với lô bản mã dày 20 mm, cắt lỗ bu lông bằng laser để đảm bảo chính xác rồi cắt đường viền bao bằng plasma cho nhanh, bạn có chi tiết đạt yêu cầu lắp dựng mà chi phí chỉ nhỉnh hơn phương án plasma thuần. Cách làm này đặc biệt hiệu quả với nhóm cắt laser bản mã số lượng lớn cho kết cấu nhà xưởng.
Năm sai lầm thường gặp khi chọn công nghệ cắt
Phần lớn đơn hàng phải làm lại đều xuất phát từ năm tình huống sau, và cả năm đều có thể phòng tránh ngay ở khâu gửi bản vẽ:
- Mặc định chọn laser cho mọi chi tiết: với phôi thô sẽ phay lại hoặc chi tiết chỉ cần biên dạng, độ chính xác của laser là khoản tiền trả thừa.
- Không ghi dung sai trên bản vẽ: xưởng sẽ cắt theo dung sai mặc định của công nghệ rẻ nhất. Nếu chi tiết cần khít, bạn phải ghi rõ ngay từ đầu.
- Quên khai báo công đoạn sau cắt: chi tiết còn phải chấn, hàn hay sơn cần phương án cắt khác với chi tiết dùng ngay. Không nói trước thì không ai biết để chọn.
- Vẽ lỗ quá nhỏ so với độ dày tấm: lỗ nhỏ hơn giới hạn của công nghệ sẽ méo hoặc không cắt được, phải sửa bản vẽ giữa chừng và trễ tiến độ.
- So giá chỉ theo mét dài đường cắt: chi phí còn phụ thuộc số điểm mồi cắt. Một chi tiết 50 lỗ nhỏ có thể đắt hơn một chi tiết biên dạng dài nhưng chỉ một điểm mồi.
Gia công cắt thép tấm theo bản vẽ tại Phương Phú Châu
Bạn gửi file bản vẽ kèm yêu cầu kỹ thuật, bộ phận kỹ thuật của Phương Phú Châu sẽ bóc tách, đề xuất phương án cắt phù hợp với từng chi tiết và gửi báo giá theo từng mã. Xưởng nhận gia công thép tấm theo bản vẽ gồm cắt, cắt CNC laser thép tấm, chấn, đột lỗ và bo cạnh cho khách hàng tại TP.HCM, Long An, Tây Ninh, Bình Dương, Đồng Nai và khu vực lân cận.
Để nhận được tư vấn đúng phương án ngay lần trao đổi đầu tiên, bạn nên gửi kèm năm thông tin sau:
- File bản vẽ: DXF hoặc DWG cho chi tiết cắt, kèm PDF ghi kích thước để đối chiếu.
- Vật liệu và độ dày: mác thép, độ dày tấm; nếu là inox hoặc nhôm cần nói rõ vì loại trừ được phương án oxy-gas.
- Dung sai chấp nhận được: chi tiết lắp ghép khít hay chỉ cần đúng biên dạng.
- Công đoạn sau cắt: có chấn, hàn, sơn hoặc phay tinh lại hay không.
- Số lượng và tiến độ: số lượng từng mã và thời điểm cần nhận hàng.
Nếu chưa có file kỹ thuật mà chỉ có chi tiết cũ đã hỏng, bạn vẫn có thể gửi ảnh kèm kích thước đo được để bộ phận kỹ thuật dựng lại bản vẽ trước khi cắt.
FAQ - Các câu hỏi thường gặp về công nghệ cắt thép tấm
Cắt laser và cắt plasma khác nhau thế nào?
Khác ở nguồn năng lượng và hệ quả kéo theo. Laser dùng chùm tia hội tụ nên mạch cắt rất hẹp, cạnh vuông góc, dung sai khoảng ±0,1 mm nhưng chi phí cao và hiệu quả giảm khi tấm dày lên. Plasma dùng hồ quang khí ion hóa nên cắt nhanh ở dải 15 - 40 mm, giá rẻ hơn, đổi lại mép cắt vát khoảng 3 đến 5 độ và có xỉ nhẹ ở mặt dưới.
Vì sao cắt oxy-gas không cắt được inox và nhôm?
Vì oxy-gas hoạt động dựa trên phản ứng oxy hóa của sắt chứ không phải nấu chảy kim loại. Inox chứa crom tạo lớp oxit bền cản trở phản ứng, còn nhôm cũng hình thành lớp oxit có nhiệt độ nóng chảy rất cao. Kết quả là dòng oxy không đốt cháy vật liệu để tạo rãnh cắt như với thép cacbon.
Cắt thép tấm dày 30 mm nên dùng công nghệ nào?
Plasma là phương án cân bằng nhất ở độ dày này về tốc độ và chi phí. Nếu chi tiết có lỗ bu lông nhỏ hoặc yêu cầu dung sai chặt, bạn nên cân nhắc cắt biên dạng bằng plasma rồi khoan lỗ riêng, hoặc chuyển sang laser công suất lớn nếu ngân sách cho phép.
Công nghệ nào rẻ nhất?
Oxy-gas có đơn giá gia công thấp nhất, nhưng rẻ nhất về tổng chi phí thì chưa chắc. Bạn cần cộng thêm công mài dũa xỉ, lượng thép hao do mạch cắt rộng và khả năng phải gia công lại vì dung sai lớn. Với chi tiết mỏng và nhiều lỗ, phương án tưởng đắt như laser lại cho tổng chi phí thấp hơn.
Chi tiết cắt xong có chấn được ngay không?
Tùy công nghệ cắt và vị trí đường chấn. Mép cắt luôn có vùng ảnh hưởng nhiệt cứng và giòn hơn kim loại nền, nên đường chấn đi qua khu vực này dễ rạn, nhất là với tấm dày hoặc thép cường độ cao. Bạn nên khai báo trước công đoạn chấn để xưởng chọn phương án cắt phù hợp hoặc xử lý mép trước khi gập.
Báo giá cắt thép tấm được tính theo gì?
Thường tính theo chiều dài đường cắt kết hợp số điểm mồi cắt và độ dày vật liệu, cộng thêm chi phí vật tư nếu bạn mua cả thép. Vì vậy hai chi tiết cùng kích thước bao nhưng khác số lỗ sẽ có giá khác nhau. Khi so sánh báo giá giữa các xưởng, bạn nên hỏi rõ cách tính này thay vì chỉ nhìn đơn giá trên mỗi mét.
Kết luận
Không có phương án nào tốt nhất trong công nghệ cắt Laser, Plasma và Oxy-Gas, chỉ có phương án phù hợp nhất với độ dày, dung sai và ngân sách của từng chi tiết. Nguyên tắc đơn giản là đi từ yêu cầu của bản vẽ ngược về công nghệ, và luôn khai báo trước những công đoạn sẽ làm sau khi cắt. Nếu bạn còn phân vân, hãy gửi bản vẽ cho Phương Phú Châu để được bóc tách kỹ thuật, đề xuất phương án cắt cho từng chi tiết và nhận báo giá theo đúng hạng mục.
THÔNG TIN LIÊN HỆ CÔNG TY TNHH PHƯƠNG PHÚ CHÂU
Hotline: 0908.111.160 - 0985.625.509
Email: hddt.thepphuongphuchau@gmail.com
Website: phuongphuchausteel.com